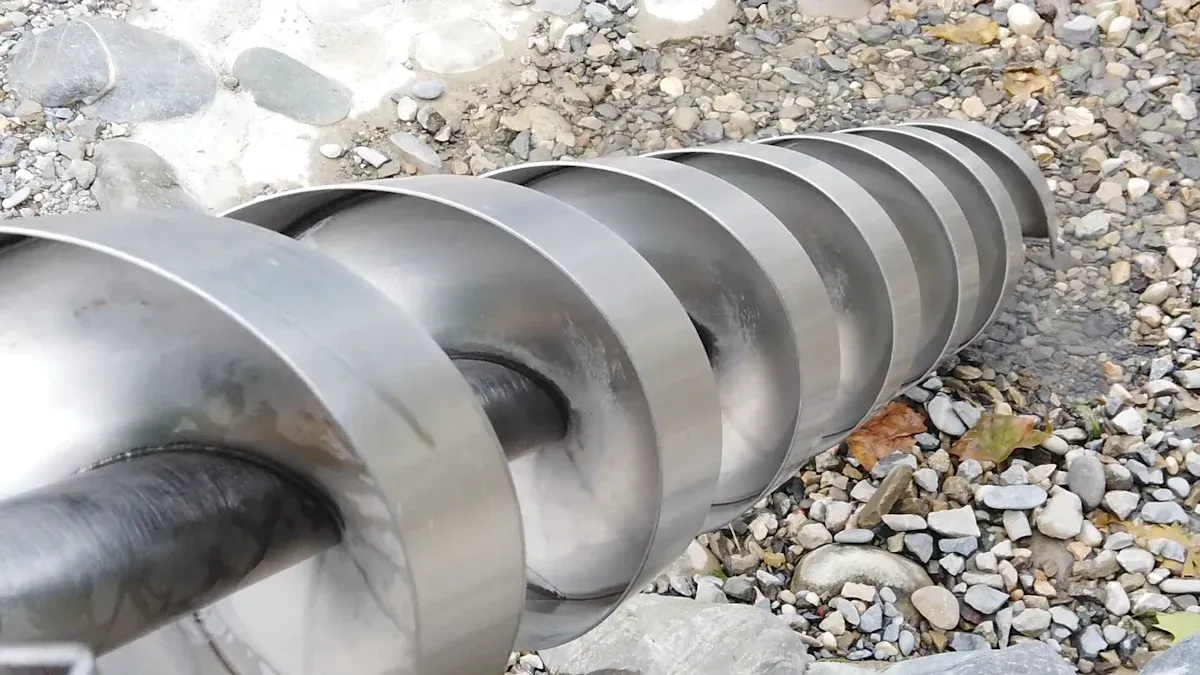
Tong skru pengacuan suntikan plastik memainkan peranan besar dalam membentuk kualiti leburan dan kelajuan pengeluaran. Jurutera memberi tumpuan kepada Tong Pengacuan Suntikan reka bentuk untuk meningkatkan prestasi. Mereka menggunakan bahan yang berbeza untuk Mesin Pengekstrur Plastik Skru Tunggal dan Mesin Penyemperitan Skru TunggalSetiap pilihan membantu mesin memproses plastik dengan lebih baik.
Struktur dan Prestasi Laras Skru Acuan Suntikan Plastik
Jenis Tong: Bimetal vs. Integral
Memilih jenis tong yang betul boleh membuat perbezaan yang besar dalam cara Tong skru pengacuan suntikan plastik berfungsi. Tong dwilogam menggunakan tapak keluli yang kuat dengan lapisan aloi yang kukuh di dalamnya. Reka bentuk ini menjimatkan bahan berharga dan membolehkan pengeluar hanya menggantikan lapisan yang haus, yang menjadikan penyelenggaraan lebih mudah dan lebih berkesan kos. Padanan antara lapisan dan laras mestilah tepat untuk memastikan haba mengalir dengan lancar dan mengelakkan pergerakan. Tong dwilogam berfungsi dengan baik untuk memproses plastik kasar atau bertetulang kerana ia tahan haus dan tahan lebih lama.
Tong bersepadu dibuat sebagai satu bahagian. Ini memberikan ketepatan yang tinggi dan pengagihan haba yang sekata di sepanjang laras. Ia memudahkan pemasangan dan penyelenggaraan sistem pemanasan dan penyejukan. Walau bagaimanapun, ia memerlukan kawalan pembuatan yang ketat untuk mengekalkan kualiti yang tinggi. Apabila membandingkan kedua-duanya, tong bersepadu menawarkan penyelenggaraan yang mudah dan pemanasan yang seragam, manakala tong bimetal memberikan rintangan haus yang lebih baik dan penggantian bahagian yang lebih mudah.
| Aspek Prestasi | Tong Integral | Tong Bimetal |
|---|---|---|
| Pembinaan | Kepingan tunggal, ketepatan pembuatan yang tinggi | Tong asas dengan sesendal keluli aloi yang boleh diganti |
| Pengagihan Haba | Pengagihan haba seragam di sepanjang paksi tong | Pengaliran haba dikekalkan jika padanan sesendal adalah tepat |
| Rintangan Haus | Rintangan haus standard | Rintangan haus yang dipertingkatkan disebabkan oleh lapisan keluli aloi |
| Penyelenggaraan | Pemasangan dan penyelenggaraan sistem pemanasan/penyejukan yang lebih mudah | Sesendal yang boleh diganti membolehkan penggantian bahagian yang lebih mudah |
| Penggunaan Bahan | Memerlukan ketepatan dan kualiti bahan yang lebih tinggi | Menjimatkan bahan berharga dengan hanya menggunakan keluli aloi dalam lapisan |
Tong dwilogam selalunya tahan lebih lama daripada tong bersepadu, terutamanya apabila memproses bahan yang sukar. Reka bentuknya mengurangkan masa henti dan kos penggantian, yang membantu memastikan pengeluaran berjalan lancar.
Geometri Skru: Nisbah L/D, Nisbah Mampatan dan Reka Bentuk Penerbangan
Geometri bagi skru di dalam laras skru pengacuan Suntikan Plastik membentuk cara plastik melebur dan bercampur. Nisbah L/D, yang membandingkan panjang skru dengan diameternya, mempengaruhi keseragaman dan pencampuran leburan. Skru yang lebih panjang (nisbah L/D yang lebih tinggi) memberikan plastik lebih banyak masa untuk melebur dan bercampur, yang meningkatkan kualiti produk. Walau bagaimanapun, jika skru terlalu panjang, ia boleh menyebabkan degradasi haba, terutamanya dengan plastik sensitif haba. Bahan seperti PVC dan POM memerlukan skru yang lebih pendek untuk mengelakkan kerosakan, manakala plastik berisi kaca atau kelikatan tinggi mendapat manfaat daripada skru yang lebih panjang dan zon pencampuran yang diperkukuh.
- Bahan dengan kestabilan terma yang baik menggunakan skru yang lebih panjang untuk pencampuran yang lebih baik.
- Plastik sensitif haba memerlukan skru yang lebih pendek atau reka bentuk benang khas.
- Skru tujuan umum (L/D ~20:1) sesuai dengan plastik biasa tetapi mungkin menunjukkan variasi warna.
- Skru penghalang (L/D ~24:1) meningkatkan pencampuran untuk plastik bertetulang.
- Skru pemisah (L/D ~18:1) membantu bahan sensitif haba mengelakkan degradasi.
- Skru pencampur (L/D ~22:1) memberikan leburan seragam untuk plastik khusus.
Nisbah mampatan mengukur berapa banyak skru memampatkan plastik. Plastik berkelikatan tinggi memerlukan nisbah mampatan yang lebih tinggi untuk mencairkan dan bercampur dengan baik. Melaraskan nisbah mampatan membantu mengimbangi daya pemprosesan dan kualiti produk. Pengilang sering memantau dan mengoptimumkan reka bentuk skru agar sepadan dengan keperluan bahan.
Reka bentuk penerbangan skru juga penting. Skru yang dioptimumkan secara reologi meningkatkan kualiti leburan dengan memadankan kelakuan aliran polimer. Sistem Penghantaran Leburan Terkawal membantu mengawal suhu dan kelikatan leburan, sekali gus mengurangkan risiko degradasi. Skru pencampuran dan skru penghalang dinamik memberikan leburan yang seragam dan mencegah bintik mati, yang menghalang plastik daripada terlalu panas atau berubah warna.
Komposisi Bahan dan Rawatan Permukaan
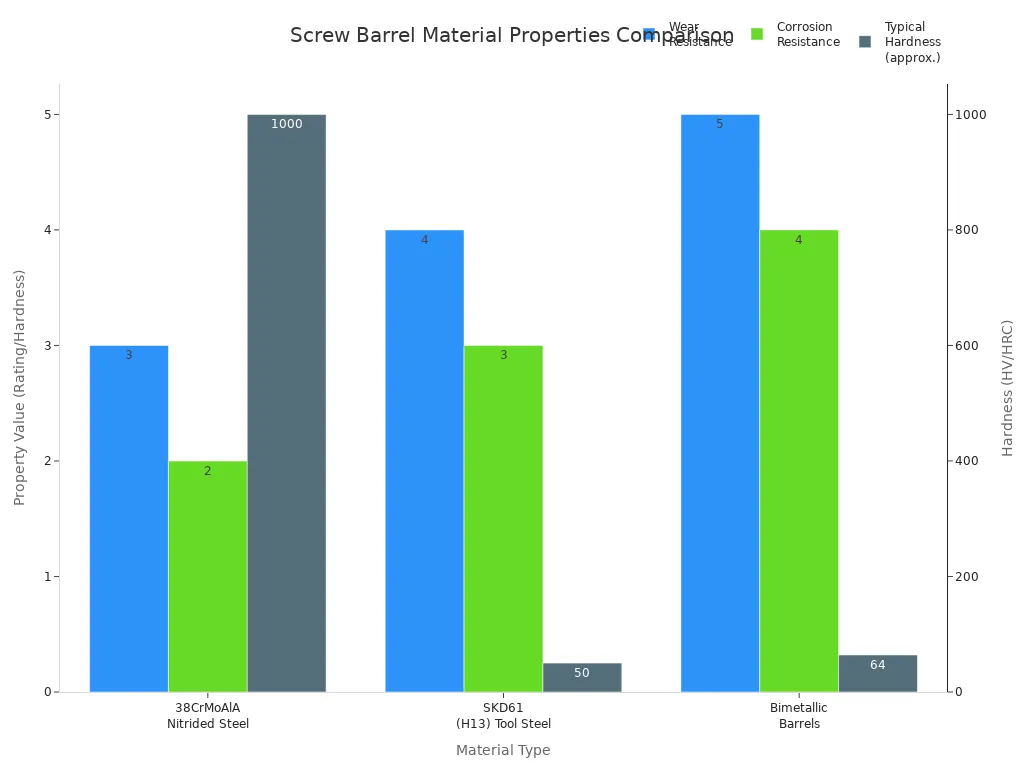
Bahan yang digunakan untuk membuat laras skru pengacuan Suntikan Plastik mempengaruhi ketahanan dan prestasinya. Keluli nitrida menawarkan kekerasan dan rintangan haus yang baik untuk plastik standard. Tong dwilogam menggabungkan asas keluli dengan pelapik aloi, memberikan rintangan haus dan kakisan yang sangat baik untuk plastik keras atau berisi. Keluli alat memberikan kekuatan tinggi dan rintangan haus untuk persekitaran yang ekstrem.
| Jenis Bahan | Hartanah & Kelebihan Utama | Keburukan & Had | Aplikasi Terbaik |
|---|---|---|---|
| Keluli Nitrida | Kekerasan permukaan yang tinggi; rintangan haus yang baik untuk resin yang tidak diisi; berpatutan | Rintangan kakisan yang lemah; tidak sesuai untuk resin kasar/kimia | Resin komoditi seperti polietilena, polipropilena |
| Tong Bimetallik | Sokongan keluli dengan pelapik aloi; rintangan haus dan kakisan yang sangat baik; jangka hayat yang lebih lama | Lebih mahal; mungkin berlebihan untuk kegunaan umum | Nilon berisi kaca, ABS kalis api, PVC, polimer agresif |
| Aloi Berasaskan Nikel | Rintangan kakisan yang luar biasa; baik untuk resin kalis api dan berhalogen | Kurang keras berbanding aloi berasaskan besi; rintangan haus yang lebih rendah | Polimer yang agresif secara kimia |
| Aloi Berasaskan Besi | Kekerasan dan rintangan haus yang unggul | Rintangan kakisan yang lebih rendah berbanding aloi berasaskan nikel | Resin kasar dan bertepuan tinggi |
| Keluli Alat | Kekerasan dan kekuatan yang luar biasa; rintangan haus yang tinggi | Kos tinggi; mudah terhakis tanpa salutan | Persekitaran haus yang melampau, aplikasi output tinggi |
| Tong Bersalut Khas | Salutan seperti tungsten karbida atau penyaduran krom meningkatkan ketahanan haus dan kakisan | Menambah kos dan kerumitan; lekatan salutan berbeza-beza | Aplikasi resin tersuai atau agresif |
Rawatan permukaan seperti nitriding dan penyaduran krom meningkatkan rintangan haus dan jangka hayat. Nitriding boleh menggandakan atau tiga kali ganda jangka hayat skru dan laras. Penyaduran krom meningkatkan kekerasan dan rintangan kakisan, tetapi nitriding selalunya berfungsi lebih baik di bawah keadaan kasar. Penyemburan molibdenum yang digabungkan dengan nitriding memberikan lebih banyak perlindungan. Operasi dan penyelenggaraan yang betul membantu memaksimumkan manfaat ini.
Reka Bentuk Pelabuhan Pemakanan dan Pengudaraan
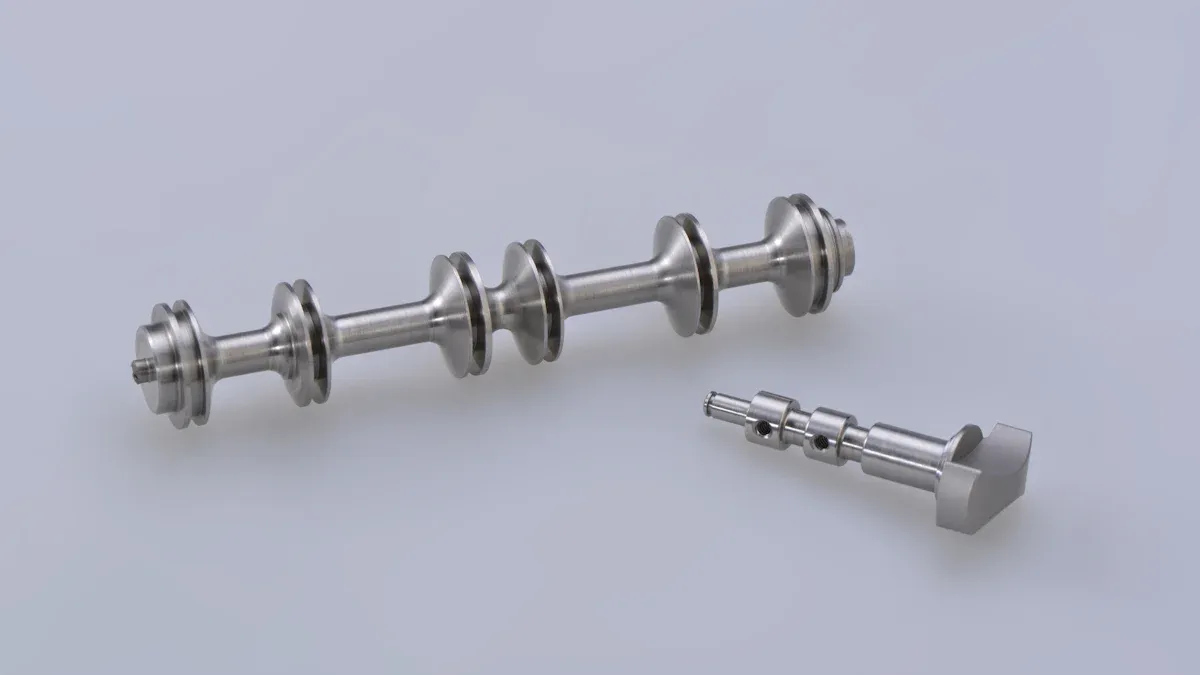
Reka bentuk port suapan mengawal cara plastik memasuki tong. Kawalan suhu yang baik pada port suapan memastikan kelikatan bahan stabil, yang membantu mengekalkan aliran dan suapan yang konsisten. Pemuat vakum dan penerima corong memastikan bahan bergerak lancar ke dalam mesin, mengurangkan pencemaran dan tumpahan. Persediaan ini memastikan kualiti pengeluaran tinggi dan suapan yang konsisten.
- Pemuat vakum dipasang terus pada kerongkong mesin, mengurangkan pencemaran.
- Penerima corong menggunakan graviti untuk memasukkan bahan, memudahkan proses.
Reka bentuk pengudaraan juga memainkan peranan penting. Skru pengudaraan mempunyai zon khas yang menyingkirkan kelembapan dan bahan meruap semasa pemprosesan. Ini penting untuk bahan higroskopik dan plastik kitar semula. Port pengudaraan membolehkan gas dan kelembapan keluar, mencegah kecacatan dan mengekalkan kualiti penyemperitan yang tinggi.
Petua: Reka bentuk port suapan dan pengudaraan yang betul membantu mengekalkan pengeluaran yang stabil dan meningkatkan kualiti produk, terutamanya apabila bekerja dengan plastik kitar semula atau sensitif.
Hasil Prestasi Reka Bentuk Tong Skru Acuan Suntikan Plastik
Kualiti dan Kehomogenan Leburan
Tong skru pengacuan Suntikan Plastik yang direka bentuk dengan baik membantu menghasilkan leburan yang licin dan sekata. Geometri skru, termasuk nisbah mampatan dan bentuk zonnya, mengawal bagaimana pelet plastik cair dan bercampur. Apabila nisbah mampatan sepadan dengan bahan, cair mengalir secara sekata. Ini mengurangkan masalah seperti tanda rembesan atau pencairan yang tidak lengkap. zon suapan menggerakkan dan memanaskan pelet, zon mampatan mencairkan dan menekan bahan, dan zon pemeteran memastikan leburan sekata. Ciri-ciri seperti kedalaman saluran dan bahagian pencampuran membantu skru memanaskan dan mengadun plastik. Skru penghalang boleh memisahkan plastik pepejal dan cair, menjadikan peleburan lebih cekap dan menjimatkan tenaga.
Apabila leburan seragam, produk akhir kelihatan lebih baik dan berfungsi dengan lebih baik. Pencampuran yang lemah boleh menyebabkan coretan warna, bintik-bintik lemah atau perubahan saiz bahagian. Kehomogenan leburan yang baik bermakna kurang kecacatan dan bahagian yang lebih andal. Pengendali juga boleh menggunakan sensor untuk memerhatikan kualiti leburan dan melaraskan tetapan untuk hasil yang lebih baik.
- Pencampuran leburan yang lemah menyebabkan coretan warna dan bintik-bintik lemah.
- Kualiti leburan yang baik menghasilkan saiz dan kekuatan bahagian yang konsisten.
- Kualiti leburan bergantung pada suhu tong, kelajuan skru dan tekanan balik.
Nota: Mengekalkan suhu lebur yang stabil dan memadankan reka bentuk skru dengan jenis plastik membantu mengelakkan kecacatan dan mengekalkan kualiti produk yang tinggi.
Kecekapan Pencampuran dan Masa Kitaran
Kecekapan pencampuran bergantung pada bentuk dan ciri-ciri istimewa skru. Apabila skru berputar, ia menolak dan melipat plastik, menghasilkan skru yang kuat daya ricihMencampurkan bahagian berhampiran hujung, seperti pin atau lapisan penghalang, membantu mengadunkan cecair. Tindakan ini menyebarkan warna dan bahan tambahan secara sekata, jadi bahagian akhir kelihatan licin dan seragam. Skru penghalang menggunakan lapisan kedua untuk memisahkan plastik cair daripada kepingan pepejal, mempercepatkan pencairan dan mencegah ketulan yang tidak cair.
- Geometri skru mengawal bagaimana pelet bergerak, cair dan sebati.
- Mencampurkan bahagian menghasilkan gerakan gelung, pengadunan melebihi 95% bahan tersebut dengan cepat.
- Skru penghalang dan reka bentuk khas membantu menyebarkan warna dan bahan tambahan.
Kecekapan pencampuran juga mempengaruhi masa kitaran. Pencairan yang lebih pantas dan sekata bermakna mesin boleh menjalankan lebih banyak kitaran dalam masa yang lebih singkat. Menggunakan skru penghalang, skru berdiameter lebih besar atau alur yang lebih dalam meningkatkan kelajuan pemplastikan. Meningkatkan kelajuan skru (apabila selamat untuk bahan) dan mengurangkan tekanan balik juga boleh memendekkan masa kitaran. Sistem pemanasan dan penyejukan yang canggih memastikan tong pada suhu yang betul, membantu bahagian menyejuk lebih cepat dan memastikan pengeluaran terus berjalan.
- Reka bentuk laras skru yang dioptimumkan menghalang penyumbatan dan kelewatan.
- Sistem pemanasan dan penyejukan yang tepat membantu bahagian-bahagian memejal dengan cepat.
- Bahan dan salutan yang tahan lama mengurangkan masa henti untuk pembaikan.
Rintangan Haus dan Penyelenggaraan
Haus merupakan satu kebimbangan besar bagi mana-mana laras skru pengacuan Suntikan Plastik. Pengisi kasar, plastik menghakis dan tempoh pengeluaran yang panjang boleh menghauskan skru dan laras. Jenis haus biasa termasuk haus pelekat, haus kasar dan kakisan. Contohnya, haus kasar berlaku apabila pengisi keras seperti gentian kaca bergesel pada logam. Haus menghakis datang daripada bahan kimia dalam plastik seperti PVC.
| Mekanisme Pakai | Penerangan | Strategi Mitigasi Reka Bentuk |
|---|---|---|
| Pelekat Haus | Permukaan logam bersentuhan dan memindahkan bahan. | Gunakan aloi pengeras, periksa pemarkahan, pastikan keserasian bahan. |
| Haus Abrasif | Tindakan ricih daripada pelet atau pengisi. | Gunakan aloi keras, elakkan pengisi yang kasar, dan pastikan bahan suapan bersih. |
| Haus Mengakis | Serangan kimia daripada plastik tertentu. | Gunakan bahan tahan kakisan, elakkan bahan kimia yang keras. |
| Isu Penjajaran | Ketidaksejajaran yang tidak betul menyebabkan geseran dan haus yang tidak sekata. | Pastikan kelurusan dan penjajaran yang betul. |
Pilihan bahan dan rawatan permukaan membuat perbezaan yang besar. Nitriding cecair meningkatkan kekerasan permukaan dan rintangan haus. Tong bimetal dengan pelapik khas tahan lebih lama, terutamanya dengan plastik yang tahan lasak. Pemeriksaan berkala dan penyelenggaraan pencegahan, seperti pembersihan dan pemeriksaan penjajaran, membantu mengesan masalah lebih awal. Lapisan canggih dan bahan baharu boleh memanjangkan hayat tong sehingga 40%, mengurangkan kos penyelenggaraan dan mengurangkan masa henti.
- Kekerapan penyelenggaraan bergantung pada bahan tong dan salutan.
- Penyelenggaraan pencegahan dan pemeriksaan berkala memanjangkan hayat tong.
- Rawatan permukaan lanjutan mengurangkan pembaikan dan penggantian.
Kebolehsuaian kepada Bahan dan Aplikasi yang Berbeza
Reka bentuk laras skru yang fleksibel membolehkan pengeluar memproses pelbagai jenis plastik. Geometri skru, seperti panjang, pic dan kedalaman saluran, boleh diubah agar sesuai dengan bahan yang berbeza. Skru tujuan umum, penghalang dan pencampuran masing-masing berfungsi paling baik dengan plastik tertentu. Sistem penyejukan, seperti saluran air, memastikan laras pada suhu yang betul untuk setiap bahan.
- Reka bentuk dan geometri skru padankan plastik yang berbeza.
- Sistem penyejukan menghalang pemanasan melampau.
- Aloi dan salutan berkekuatan tinggi tahan terhadap keadaan yang sukar.
Reka bentuk yang boleh disesuaikan juga memudahkan pertukaran antara kerja. Ciri-ciri seperti penyesuai pemutus sambungan pantas dan penolak skru membantu pengendali menukar skru dengan pantas. Kawalan proses penyesuaian menggunakan sensor dan pembelajaran mesin untuk melaraskan tetapan dalam masa nyata. Ini mengurangkan perubahan manual dan mempercepatkan pertukaran, jadi pengeluaran boleh bertukar daripada satu bahan atau produk kepada bahan atau produk yang lain dengan kurang masa henti.
Petua: Reka bentuk laras skru yang boleh disesuaikan membantu kilang mengendalikan pelbagai jenis plastik dan menukar kerja dengan cepat, memastikan pengeluaran fleksibel dan cekap.
Menyelesaikan Masalah Isu Prestasi Biasa
Walaupun dengan reka bentuk yang terbaik, masalah boleh berlaku. Isu-isu biasa termasuk haus berlebihan, masalah suhu, sekatan, hingar dan ralat pencampuran warna. Setiap masalah mempunyai punca dan penyelesaiannya sendiri.
| Isu Prestasi | Penerangan dan Simptom | Punca dan Penyelesaian |
|---|---|---|
| Haus Berlebihan | Kebocoran bahan, kualiti buruk, suhu tinggi, bunyi bising | Gunakan tong dwilogam, aloi pengeras, pembersihan berkala, penjajaran yang betul |
| Peraturan Suhu | Perubahan warna, hangus, gelembung, melengkung | Bahagikan laras kepada zon, gunakan sensor, pemanasan awal secara beransur-ansur, jaket penebat |
| Sekatan dan Pembentukan | Tekanan tinggi, aliran lemah, bintik hitam | Bersihkan dengan sebatian pembersih, kelajuan skru yang betul, kedapkan laras semasa waktu henti |
| Bunyi atau Getaran | Bunyi kuat, getaran, geseran | Periksa penjajaran, galas, gunakan redaman getaran, asingkan komponen |
| Pencampuran/Pencemaran Warna | Jalur warna, rona yang tidak konsisten, pencemaran | Gunakan sebatian pembersih, pembersihan berkala, optimumkan reka bentuk skru, kedapkan mesin semasa penutupan |
Pengendali boleh menyelesaikan banyak masalah dengan mengikuti beberapa langkah utama:
- Optimumkan konfigurasi skru dan zon suhu laras.
- Pantau dan laraskan suhu dan kelajuan skru.
- Kalibrasi pengumpan dan elakkan bahan bercantum.
- Periksa skru dan laras untuk haus, terutamanya di kawasan bertekanan tinggi.
- Gunakan penyelenggaraan ramalan untuk merancang pembaikan dan mengurangkan masa henti.
- Simpan skru ganti dan hanya perlu diubah suai beberapa kali sahaja.
- Latih pengendali untuk mengesan tanda amaran awal.
Nota: Pembersihan berkala, pelinciran yang betul dan pemantauan yang teliti membantu memastikan laras skru pengacuan Suntikan Plastik berjalan lancar dan memanjangkan hayatnya.
Mengoptimumkan struktur laras skru pengacuan Suntikan Plastik meningkatkan kualiti leburan dan jangka hayat peralatan. Apabila pengeluar memilih jenis laras kanan, geometri skru dan bahan, mereka melihat aliran yang lebih lancar, pencampuran yang lebih baik dan kurang kecacatan. Penyelenggaraan yang kerap, termasuk pembersihan dan pemeriksaan, memastikan mesin berjalan dengan cekap dan mengurangkan kos.
Soalan Lazim
Apakah faedah utama laras skru bimetal?
Tong dwilogam tahan haus daripada plastik yang keras. Ia tahan lebih lama dan mengurangkan masa henti untuk penyelenggaraan.
Berapa kerapkah pengendali perlu memeriksa laras skru?
Pengendali perlu memeriksa laras skru setiap bulan. Pemeriksaan berkala membantu mengesan haus lebih awal dan memastikan mesin berjalan lancar.
Bolehkah satu laras skru berfungsi dengan pelbagai jenis plastik?
| Jenis Tong | Kebolehsuaian |
|---|---|
| Tujuan Umum | Bagus |
| Halangan | Cemerlang |
| Percampuran | Sangat Baik |
Tong yang direka bentuk dengan baik boleh mengendalikan pelbagai jenis plastik, tetapi sesetengah bahan memerlukan ciri khas.

Masa siaran: 25 Ogos 2025